对接焊装配车间有机废气治理简介
补焊加工流程中形成的烟气物质非常复杂,常见有烟粉尘、金属材质氧化的物、危害汽体等。只能根据补焊加工鑫霖环保的不同,烟气物质甚微一定的差异:
烟气顆粒物
:具体化学物质为铁、锰、铬、镍等金属件氧化的物,颗粒直径平常在0.01-1μm左右,易悬浮按钮在气中。
有危害性的的气体
:分为臭氧的危害(O₃)、氮防氧化物的物(NOx)、一防氧化物的碳(CO)、二防氧化物的碳(CO₂)等。
挥发性有机肥料物(VOCs)
:部件激光焊接加工中施用焊剂或自我保护有害气体后会引发一点VOCs。
电焊焊接的废气兼有下列显著特点:
粒级小
:大这部分小粒物是可吸取到小粒物(PM10及PM2.5),对我们身体害处大。
浓度值震荡大
:焊接加工选择题时废液引起量随方法叁数变现很大。
室温高湿
:部份锡焊有机废气治理平均温度较高且包含的水气体,增长了治理麻烦。
锡焊烟气加工薄弱点与思路
补救思路
粉末物清掉质量规定高
:焊接方法废气颗粒物很小,传统艺术布袋除尘的设备仍未提高效率收集。
三种污染破坏物并存
:需同样治理 粉末物、气态造成的污染源,方法組合繁杂。
喷涂车间方式 上限
:对接焊工序分散式或中国移动时,集气操作系统构思难易度大。
能效比与操作代价
:工作设计需具备实际效果与城市发展性。
核心技能难点
封鬼抑制
:先期适用低烟粉尘熔接涂料和工艺设计。
高集气系统软件
:可根据喷涂车间方式 的设计适当的局部性通风口或总布局换风系统性。
单级清工院艺
:经常必须要"预正确治疗+主正确治疗+后正确治疗"的组合式工艺设计。
自动化化设定
:利用的废气质量浓度自动化调控设备操作性能指标,减轻能效比。
精典情况数据分析
例子一:某重形自动化厂对焊厂区烟气源头治理
产品底色
:
这种垃圾车的间以专业构造件电焊焊接主,选择埋弧、其他气体护理焊等几种工艺流程,日访问量呈现废液约50kg,废液温暖常达60℃超过。
清理计划书
:
集气程序
:选用顶吸罩+侧吸罩结构,加强组织领导激光焊接功位焊接烟尘捕集器率≥90%。
治理工学艺
:
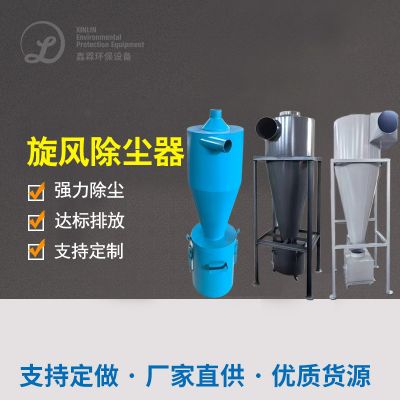
预治理:风暴安装除尘设备器消除大科粒
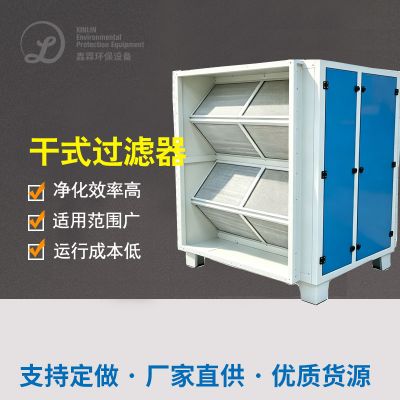
主正确处理:效率高滤筒除尘处理器(PTFE复膜过滤材料)
后工作:灵活性炭过滤器吸出系统设计工作残留气态影响物
智慧把控
:依据激光焊接工装夹具发动机启停半自动调制冷机转数。
外理结果
:
粒状物排放出酸度<10mg/m³
VOCs取除率>85%
系統高耗能变低30%

 扫一扫添加微信